Nouvelle trieuse : repenser tout le flux amont
Changer un trieur, c’est rarement l’affaire d’un seul service. On commande la machine, on planifie l’arrêt, on imagine quelques semaines agitées, puis un débit qui grimpe. Sauf que la nouvelle bête n’absorbe pas ce qu’on lui donne dans n’importe quel état. Elle a ses exigences de géométrie, de cadence, de format. Et si l’amont continue à travailler comme avant, le goulot ne disparaît pas : il se déplace de quelques mètres en arrière, dans l’ombre, là où personne ne regarde.
Le trieur ne trie pas, il révèle ce qu’on lui envoie
Une machine de tri travaille sur un flux déjà préparé. Elle suppose des colis identifiables, orientables, espacés de façon régulière. Si l’alimentation arrive en vrac, avec des étiquettes mal collées et des cadences irrégulières, le trieur passe son temps à rattraper les défauts qu’on lui transmet.
Les intégrateurs qui conçoivent ces installations le savent : un projet de tri se gagne ou se perd en amont, sur solystic.com, les dossiers de conception partent toujours de l’encaissement et du colisage avant de parler de cadence machine. La mécanique est simple. Le trieur a une capacité nominale, mesurée en paquets par heure, et cette capacité ne se réalise que si le flux qui l’alimente reste dans une fenêtre étroite. Sortir de cette fenêtre, c’est perdre du débit sans que rien ne casse.
Pas d’alarme, pas d’arrêt net. Juste des colis qui glissent, des lectures qui échouent, des reprises manuelles qui reviennent là où on les croyait parties. Voilà pourquoi un projet de tri déborde systématiquement du périmètre technique. La direction valide un investissement sur la promesse d’un débit cible.
Ensuite, sur le terrain, on découvre que ce débit dépend d’une chaîne d’opérations qui n’a pas été revue. Le fournisseur livre une machine conforme. L’exploitant livre un flux qui ne l’est pas. Entre les deux, il y a un écart que personne n’a budgété, et c’est presque toujours l’amont qui paie.
Push-Tray, Split-Tray, Cross-Belt : la géométrie décide de tout
Le choix du type de trieur n’est pas un détail de catalogue. KNAPP propose quatre familles, et chacune dessine une géométrie d’alimentation différente. Le Push-Tray-Sorter vertical occupe peu au sol parce que ses emplacements cibles sont disposés des deux côtés, ce qui change la façon dont on amène les colis et dont on les évacue.
Le Split-Tray-Sorter vise les articles plats, les vêtements notamment, et impose donc une alimentation qui ne plie pas, ne froisse pas, ne mélange pas les références. Le Cross-Belt travaille sur une autre logique de dépose. L’AutoPocket, enfin, répond à des contraintes de format et de densité qui n’ont rien à voir avec les précédentes.
Choisir l’un plutôt que l’autre, c’est choisir la longueur des convoyeurs d’amenée, le nombre de postes d’induction, la place des zones tampons, la façon dont les opérateurs posent les colis sur le tapis. Une machine qui accepte les articles en désordre n’a pas les mêmes exigences qu’une machine qui veut du plat bien orienté. Et quand on bascule d’un principe à l’autre, l’encaissement, lui, ne bouge pas tout seul.
Ce que l’amont doit absorber avant d’arriver au trieur
La liste est plus longue qu’on ne l’imagine au moment de signer le bon de commande, et chaque point appelle un arbitrage. Ces arbitrages coûtent parfois plus cher que la machine elle-même, parce qu’ils touchent des gestes quotidiens : la façon de fermer un carton, de poser une étiquette, de présenter un colis sur un tapis. Rien de spectaculaire, tout est structurant.
- Le colisage, d’abord : des cartons trop souples, trop ronds ou trop légers se comportent mal sur un tapis rapide et obligent à repenser les calages.
- Comment encaisse-t-on une commande dont on sait qu’elle finira sur un Split-Tray ? La question du format conditionne le choix d’emballage dès la préparation.
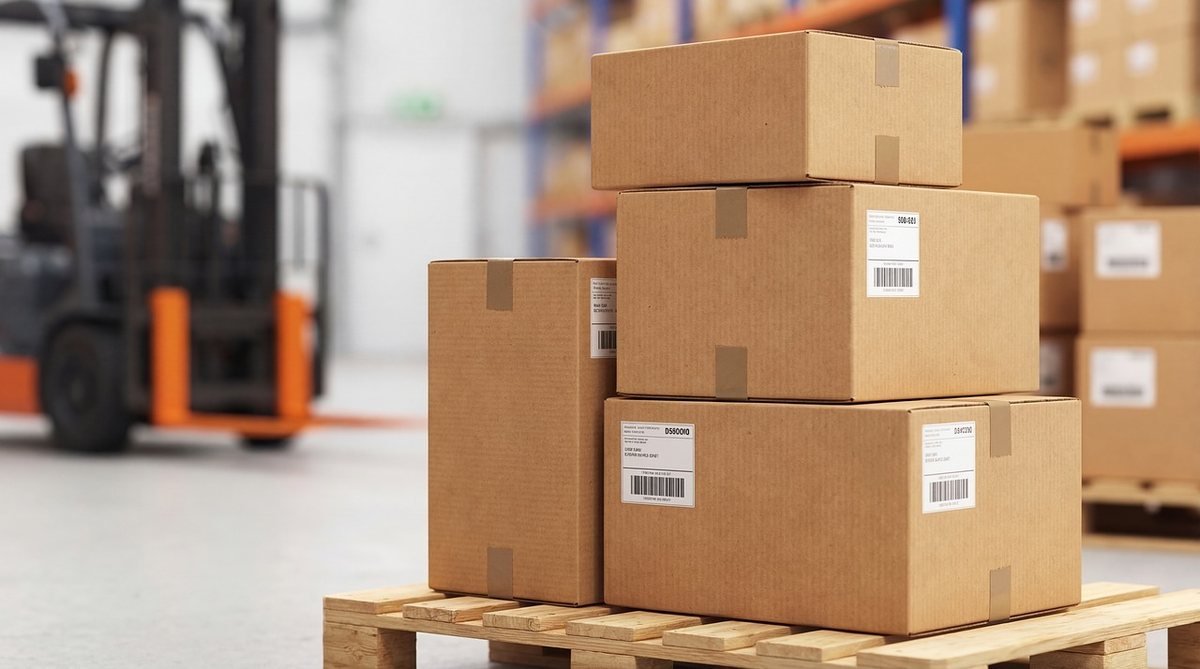
- L’étiquetage doit être lisible à grande vitesse, avec un code placé au même endroit sur chaque colis, sinon la lecture échoue et le colis part en reprise.
- Faut-il un ou plusieurs postes d’induction, et à quel rythme les opérateurs y posent-ils les articles ?
- Les zones tampons entre la préparation et le trieur déterminent la souplesse réelle de l’ensemble face aux pics d’activité.
Reprendre ces points après la mise en service coûte plus cher que de les traiter pendant la conception. Une fois la machine installée, chaque modification de l’amont se négocie avec une installation qui tourne, donc avec des créneaux serrés et des arrêts coûteux.
Débit, main-d’œuvre, capex : le cadre d’Intralox remet les priorités à l’endroit
Intralox propose un cadre d’automatisation du tri des colis fondé sur trois paramètres : les exigences en matière de main-d’œuvre, les débits en paquets par heure et le niveau de dépenses d’investissement. Ce triptyque a le mérite de sortir la discussion du seul terrain technique. Sur ce point, voir aussi notre article sur la palettisation revolution efficace.
Il rappelle qu’un projet de tri se juge sur ce qu’il économise en heures travaillées et sur ce qu’il faut sortir en capital pour y parvenir. Intralox précise aussi que plus on avance vers l’automatisation complète, plus les coûts d’exploitation baissent pendant que les dépenses d’investissement montent.
Cette courbe en ciseaux explique beaucoup de désillusions. On achète une machine pour réduire la main-d’œuvre, et on découvre qu’un trieur très automatisé exige un amont lui aussi très automatisé pour tenir sa cadence. Sinon, on maintient des opérateurs pour alimenter et reprendre, et l’économie attendue ne se matérialise jamais. Le gain réel ne se situe pas dans le trieur seul, il se situe dans la cohérence entre le trieur et tout ce qui le nourrit.
Dematic le formule autrement : les systèmes de tri réduisent les délais de traitement des commandes et offrent le coût le plus bas par caisse triée. Coût par caisse, pas coût par machine. C’est cette unité-là qu’il faut surveiller, et elle intègre l’amont autant que le trieur. Si l’encaissement et le colisage continuent à générer des exceptions, ces exceptions se paient quelque part, et souvent dans les postes de reprise qu’on avait prévu de supprimer.
Beaucoup de projets avancent dans l’ordre inverse. On choisit la machine, puis on adapte l’amont avec ce qui reste du budget. C’est exactement le scénario qui produit un goulot déplacé. Le trieur tourne, affiche des chiffres corrects sur ses propres compteurs, et l’installation entière ne gagne rien parce que le travail s’est simplement déplacé de trois postes vers la gauche. Les indicateurs du trieur sont bons, ceux de l’entrepôt ne bougent pas.
Revoir l’amont coûte moins cher que de déplacer le problème
Reprendre l’encaissement, le colisage et l’alimentation avant d’installer un trieur n’est pas un luxe de bureau d’études. C’est ce qui décide si la machine atteindra sa cadence annoncée. La bonne méthode consiste à partir du format d’article et du débit cible en paquets par heure, puis à remonter toute la chaîne jusqu’à la commande client. À chaque étape, on vérifie ce que la suivante exige en orientation, en espacement, en lisibilité, en régularité.
Ce travail préparatoire est peu visible. Il ne se voit pas sur une photo d’installation, il ne fait pas l’objet d’une annonce interne. Il évite pourtant les reprises de dernière minute, les postes d’induction ajoutés dans l’urgence et les rallonges budgétaires qui fâchent tout le monde. Franchement, un projet de tri mené dans cet ordre coûte souvent moins cher au total qu’un projet mené à l’envers, même si la facture du fournisseur est identique.
Reste une question qu’on n’aborde presque jamais en réunion de lancement : qui, dans l’organisation, a réellement autorité sur l’encaissement, le colisage et le tri en même temps ? Sans cette autorité, l’amont continuera à défendre ses propres indicateurs, et le trieur absorbera les conséquences d’un flux qu’il n’a jamais demandé.
Le débit se gagne en amont ou ne se gagne pas
Une nouvelle machine de tri ne s’ajoute pas à une installation existante comme une brique qu’on empile. Elle impose de redessiner l’encaissement, le colisage et l’alimentation, sous peine de voir le goulot se déplacer sans que le débit global progresse d’un paquet par heure. Le type de trieur retenu, Push-Tray vertical, Split-Tray, Cross-Belt ou AutoPocket, détermine la géométrie de tout ce qui l’entoure.
Le cadre d’Intralox rappelle que le coût d’exploitation baisse avec l’automatisation quand le capital investi monte, et que c’est bien le coût par caisse triée qu’il faut viser, pas la performance brute d’une machine isolée. Votre prochain projet de tri partira-t-il du trieur ou de la commande client ?
Leave a Reply
Leave a Reply
Vous devez vous connecter pour publier un commentaire.